
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-09 Origen:Sitio


¿Luchando a través de una placa de acero de media pulgada solo para terminar con bordes irregulares y una montaña de escoria? Todos hemos estado allí en el taller. Una herramienta con poca potencia no sólo genera escoria excesiva; consume sus horas facturables en el área de molienda. Ya sea que esté reparando el marco de un camión oxidado o fabricando soportes estructurales pesados, adaptar su equipo a su carga de trabajo diaria es el paso fundamental hacia resultados profesionales y repetibles.
Al evaluar configuraciones de fabricación de metal, el cabezal de corte es tan crítico como la propia fuente de energía. La clase de 60 amperios se ha convertido en una base confiable y altamente estandarizada en la industria. Ofrece un equilibrio preciso entre potencia térmica, precisión dimensional y portabilidad. En esta guía técnica, aprenderá exactamente qué puede manejar este sistema, cómo la geometría interna afecta la calidad de su corte y cómo determinar si es la inversión adecuada para sus necesidades de fabricación específicas.
Antes de profundizar en la mecánica interna, es útil comprender las capacidades básicas de un sistema estándar de 60 amperios. La siguiente tabla describe las principales métricas operativas y los beneficios prácticos para el taller de esta arquitectura específica.
Característica / Métrica | Capacidad estándar | Beneficio práctico |
|---|---|---|
Grosor de corte óptimo | 1/2" a 5/8" (12-16 mm) | Ideal para acero dulce estructural y fabricación estándar sin excesivo esmerilado posterior a la soldadura. |
Espesor de la indemnización | Hasta 7/8" (22 mm) | Permite realizar cortes de demolición aproximados en materiales más gruesos cuando la precisión dimensional es secundaria. |
Tecnología inicial | Retroceso sin HF | Seguro para componentes electrónicos sensibles, computadoras de vehículos (ECU) modernas y sistemas CNC automatizados. |
Vida consumible | Alta (con aire seco) | El diseño eficiente del vórtice interno minimiza el desgaste del hafnio del electrodo durante un funcionamiento prolongado. |
Versatilidad | Moderado a pesado | Cierra la brecha entre la reparación de chapa fina y el corte de placas industriales pesadas. |
Comprender la ingeniería interna de su equipo ayuda a explicar por qué funciona de manera consistente en entornos exigentes. La industria de fabricación ha adoptado en gran medida este diseño específico por algunas razones operativas críticas.
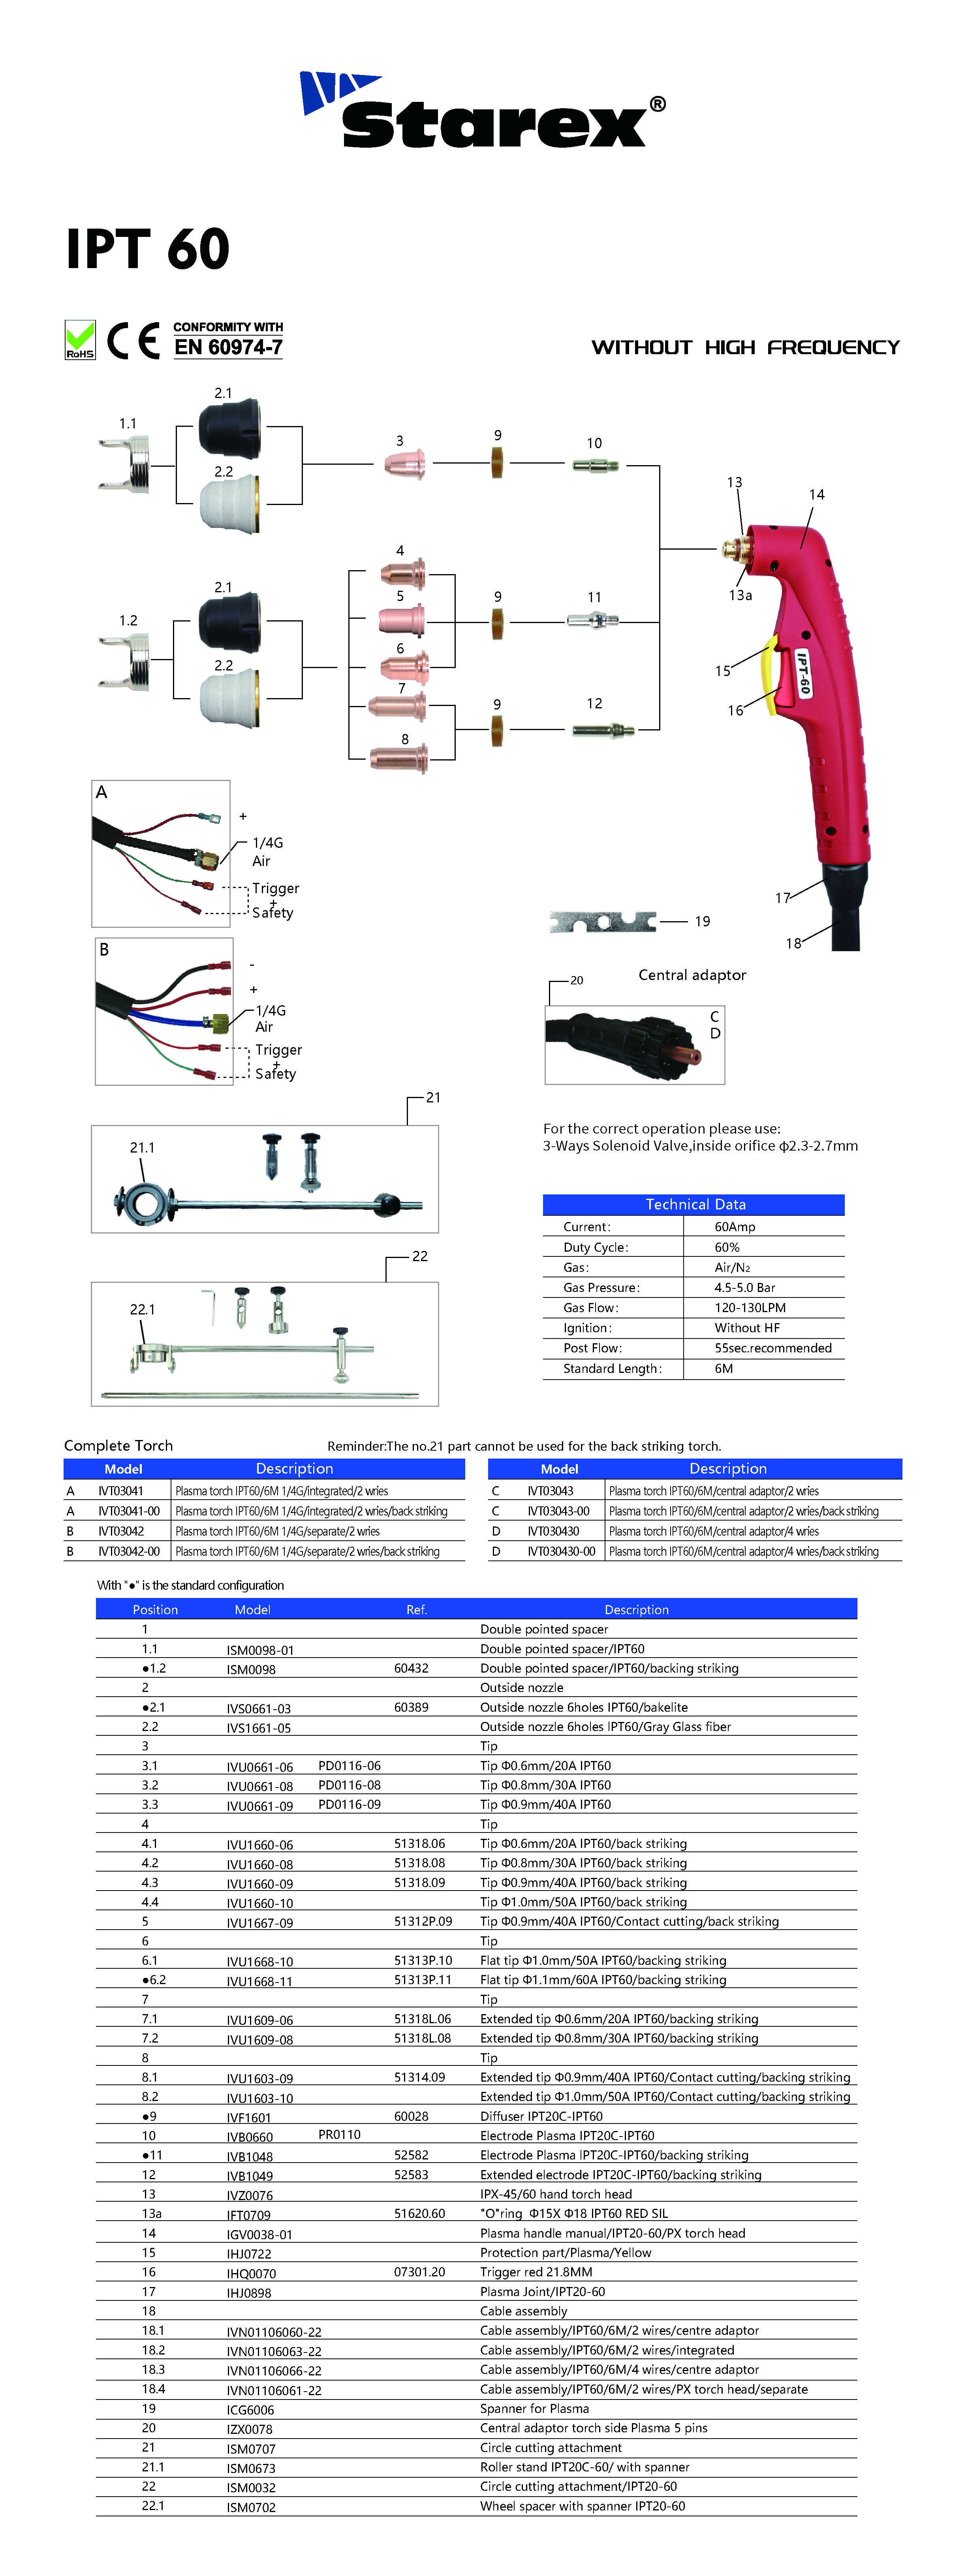
La arquitectura estándar de estilo europeo es conocida por su geometría interna duradera y su exterior ergonómico. A diferencia de los diseños más antiguos y voluminosos, una de alta calidad antorcha de plasma IPT 60 está diseñada específicamente para reducir la fatiga de la muñeca del operador durante sesiones de corte largas y agotadoras. El mango suele estar fabricado con polímeros resistentes al calor y de alto impacto. Este material aísla la mano del operador y al mismo tiempo protege los accesorios internos de latón y cobre telurio contra daños térmicos extremos.
Sobre la base de esta base duradera, el mecanismo del gatillo incorpora un bloqueo de seguridad confiable para evitar la iniciación accidental del arco, una necesidad absoluta al maniobrar en un taller ruidoso y abarrotado. Internamente, un distribuidor de gas de precisión garantiza que el aire comprimido fluya uniformemente alrededor del electrodo. Esto crea un vórtice apretado y giratorio, que es fundamental para mantener una columna de plasma estable y enfocada. Esta ingeniería interna exacta hace que la unidad sea altamente resistente a las fallas comunes que se observan en alternativas genéricas, como copas de retención derretidas o electrodos desalineados crónicamente.
Quizás la ventaja tecnológica más importante de este sistema es su mecanismo de arranque por retroceso que no es de alta frecuencia (sin HF). Los modelos más antiguos o básicos a menudo dependen de un voltaje de alta frecuencia para saltar el espacio entre el electrodo y la boquilla para encender el arco piloto. Si bien son eficaces para crear una chispa, los arranques de alta frecuencia generan interferencias electromagnéticas (EMI) graves. Este ruido eléctrico invisible puede quemar fácilmente las computadoras portátiles cercanas, los dispositivos médicos sensibles o los tableros de control digital de maquinaria costosa.
El inicio de retroceso elimina completamente este riesgo. Dentro del cabezal, el electrodo tiene un resorte y descansa directamente contra la boquilla. Cuando aprietas el gatillo, una ráfaga de presión de aire fuerza al electrodo hacia atrás. Esta rotura física atrae mecánicamente el arco eléctrico sin necesidad de una chispa de alto voltaje. Si está operando un soplete cortador de plasma cerca de vehículos modernos equipados con computadoras complejas, o integrándolo en una mesa de corte computarizada, un diseño de retroceso ya no es solo un lujo. Es un requisito operativo estricto.
El amperaje dicta la capacidad térmica central de su sistema. Con 60 amperios, ingresa al ámbito de la fabricación de mediana a pesada. La satisfactoria caída de una placa de acero de media pulgada perfectamente cortada se convierte en una realidad diaria. Sin embargo, la capacidad de corte varía significativamente según las propiedades térmicas del metal que se procesa.
El acero dulce sirve como material base para probar equipos de corte. Una configuración estándar de 60 A sobresale en esta categoría y a menudo cuenta con un ciclo de trabajo del 60 % a máxima potencia. Los operadores pueden lograr consistentemente cortes limpios y altamente precisos en acero dulce con un espesor de 1/2 a 5/8 de pulgada (12 mm a 16 mm). Un "corte limpio" significa que el borde resultante no requiere casi ningún pulido posterior a la soldadura. La escoria, ese metal derretido que se adhiere al borde inferior, se desprende fácilmente con un golpe rápido de un martillo de escoria.
Cuando se lleva a su límite máximo absoluto, esta configuración puede lograr cortes de separación en acero dulce de hasta 7/8 de pulgada (22 mm) en condiciones ideales. Un corte de indemnización es un proceso lento y áspero que deja un borde irregular y una gran acumulación de escoria. Si bien es muy útil para demoler o desguazar maquinaria vieja, no es adecuado para fabricar piezas que requieran un ajuste preciso.
El procesamiento de metales no ferrosos requiere un enfoque ligeramente diferente. El aluminio y el acero inoxidable poseen una conductividad térmica y puntos de fusión muy diferentes en comparación con el acero al carbono. El aluminio disipa el calor increíblemente rápido. Cuando se corta una placa de diamante de aluminio, la energía térmica se aleja de la zona de corte mucho más rápido que en el acero dulce.
Debido a que estos metales disipan el calor de manera tan eficiente, el espesor máximo de corte limpio generalmente se reduce entre un 20% y un 30%. Si puede cortar limpiamente acero dulce de 5/8", espere que su límite de corte limpio en aluminio esté más cerca de 1/2" o 3/8". Además, cortar estos materiales a menudo produce una escoria más dura y adhesiva que requiere una rueda de aleta mecánica para eliminarla. Para combatir esto, reducir ligeramente la velocidad de desplazamiento garantiza que el arco penetre completamente en estas aleaciones reflectantes y disipadoras de calor.
Si se observan de cerca las tendencias recientes de la industria de fabricación de metales, se está produciendo un cambio distintivo y masivo. Muchos talleres pequeños y medianos están abandonando activamente los sistemas industriales trifásicos de gran tamaño y que consumen mucha energía, así como las engorrosas instalaciones de oxicorte. En cambio, existe una estandarización cada vez mayor en torno a unidades de retroceso compactas y de alta eficiencia de 60 amperios. Esta tendencia está impulsada en gran medida por la explosión de mesas CNC asequibles. Los fabricantes necesitan una herramienta que pueda procesar una amplia gama de materiales, desde paneles delgados de carrocerías de automóviles hasta soportes estructurales gruesos, sin necesidad de actualizaciones masivas de la infraestructura eléctrica.
En entornos automotrices, los mecánicos se encuentran con una mezcla salvaje de láminas de metal oxidadas, finas como el papel y componentes estructurales gruesos del chasis. Un sistema de 60 amperios es muy adaptable aquí. Se puede reducir a 30 amperios para cortar con cuidado los paneles del piso oxidados sin causar que el calor excesivo deforme el delgado metal circundante.
Por el contrario, cuando se arrastra debajo de una plataforma para construir jaulas antivuelco personalizadas, modificar bastidores de camiones o fabricar soportes de suspensión de alta resistencia, encenderlo a los 60 amperios completos proporciona la penetración profunda necesaria. Es un activo invaluable para cortar rápidamente pernos de escape atascados o soportes de ballestas obstinadamente oxidados, ahorrando horas de trabajo frustrante.
Para los talleres de fabricación general, esta clase de amperaje es el principal caballo de batalla indiscutible. La construcción de remolques utilitarios, la reparación de equipos agrícolas pesados o la fabricación de soportes estructurales de vigas en I requieren cortar acero que se encuentre constantemente en el rango de 3/8" a 5/8".
Intentar utilizar una herramienta de 40 A de menor amperaje para estas tareas da como resultado velocidades de desplazamiento angustiosamente lentas. La salida de 60 amperios permite a los fabricantes mantener un ritmo constante y altamente productivo a través de placas de acero gruesas. Esto garantiza que se cumplan los plazos del proyecto sin comprometer la integridad estructural de los bordes soldados.
Para determinar si 60 amperios es la inversión financiera correcta, es necesario compararla con las otras clases de amperaje comunes que actualmente dominan el taller.
Una unidad de 40 A es excelente para trabajos de precisión en materiales delgados. Es la opción preferida para los técnicos de HVAC que cortan conductos o para los aficionados que trabajan en arte metálico complejo. Sin embargo, los operadores que compran una máquina de 40 A a menudo la superan con una rapidez frustrante. Cuando se le asigna la tarea de cortar acero de 1/2", un arco de 40 A debe moverse increíblemente lento. Este ritmo lento transfiere el exceso de calor al metal circundante, provocando deformaciones severas y una acumulación masiva de escoria dura como una roca.
Como sugieren los datos de la industria, la clase 60A es el término medio definitivo. Ofrece suficiente potencia térmica bruta para realizar el 90% de las tareas que enfrentará un taller de fabricación estándar. Específicamente, una antorcha de corte por plasma de 60 A generalmente funciona de manera eficiente con una alimentación monofásica estándar de 220 V. Esto lo hace muy accesible tanto para garajes domésticos bien equipados como para tiendas comerciales, evitando la necesidad de costosas instalaciones eléctricas trifásicas.
Los sistemas clasificados para 80 amperios y más están diseñados estrictamente para la industria pesada, como astilleros y plantas de acero estructural. Se destacan al cortar placas de acero de 1 pulgada día tras día. Sin embargo, este inmenso poder tiene desventajas notables. Los cables son físicamente más pesados, lo que provoca una rápida fatiga en la muñeca. Exigen compresores de aire rotativos significativamente más grandes para cumplir con sus altos requisitos de CFM. Además, los orificios de boquilla más grandes necesarios para el corte de 80 A crean un corte muy ancho, lo que hace casi imposible cortar láminas de metal delgadas con precisión.
El rendimiento de cualquier sistema de corte, independientemente de su precio, depende en gran medida del estado de sus piezas de desgaste. Comprender y administrar meticulosamente estas piezas es el verdadero secreto para lograr cortes limpios y reducir drásticamente sus costos operativos.
Un cabezal estándar se basa en una pila específica de componentes mecanizados con precisión para generar y enfocar el arco de plasma:
Electrodo: El componente central que transporta la corriente eléctrica. Contiene un inserto microscópico de hafnio que emite electrones para formar el arco.
Anillo en forma de remolino: Un anillo de cerámica o polímero con orificios en ángulo. Obliga al aire comprimido a formar un vórtice similar a un tornado, centrando y constriñendo la corriente de plasma.
Boquilla (punta de corte): el componente de cobre con un orificio central preciso que enfoca la energía en la pieza de trabajo.
Copa de retención: Mantiene los componentes internos firmemente juntos y dirige el aire de protección secundario alrededor del corte para enfriar la boquilla.
Un error frecuente entre los operadores novatos es utilizar exactamente la misma boquilla para cada trabajo. Si baja la máquina a 30 A para cortar con cuidado un guardabarros delgado de un automóvil, debe cambiar a una boquilla más pequeña (por ejemplo, un orificio de 0,8 mm o 0,9 mm). El uso de una boquilla grande de 1,1 mm con un amperaje bajo produce un arco errante y desenfocado y una calidad de corte terrible. Por el contrario, intentar impulsar 60 amperios completos a través de una pequeña boquilla de 0,8 mm derretirá y destruirá instantáneamente la punta de cobre. Siempre haga coincidir los consumibles de su antorcha de plasma con su configuración de amperaje actual.
Incluso con rutinas de mantenimiento perfectas, el equipo eventualmente sucumbe a las duras realidades del entorno de fabricación. Reconocer los síntomas de una unidad defectuosa puede evitar materiales arruinados y posibles riesgos de seguridad.
Si comienza a experimentar fallos de encendido frecuentes, estabilidad del arco inconsistente o el arco se extingue repentinamente a mitad del corte a pesar de tener consumibles nuevos, las conexiones internas pueden verse comprometidas. Otra señal de advertencia importante es el calor excesivo que se irradia a través del mango. Si el mango se calienta demasiado al tocarlo, indica que se está acumulando resistencia eléctrica interna o que hay una fuga de aire oculta que no logra enfriar los componentes. Además, si las roscas de latón que sujetan la copa de retención se pelan o se oxidan mucho, las piezas no se alinearán correctamente, lo que provocará cortes permanentemente torcidos.
A veces, la fuente de alimentación en sí está perfectamente bien, pero el cable suministrado de fábrica es de pésima calidad. Muchas máquinas económicas se envían con cabezales obsoletos de alta frecuencia o mangos mal construidos que se rompen con facilidad. Actualizar a una de alta calidad antorcha de plasma de repuesto puede transformar completamente el rendimiento de una máquina más antigua.
Al realizar una actualización, debe verificar cuidadosamente el tipo de conexión. Muchas máquinas modernas utilizan un conector central estándar "Euro", lo que permite un simple intercambio plug-and-play en segundos. Otros requieren cableado directo a los terminales internos de la máquina. Independientemente del método de instalación, reemplazar un cabezal desgastado o inferior con un diseño moderno de retroceso produce arcos más suaves, cortes más estrechos y una experiencia operativa mucho más segura.
Invertir en equipos de alta calidad es sólo el primer paso. Para mantener la precisión y la eficiencia, los operadores deben implementar un programa de mantenimiento riguroso. Descuidar el cuidado de rutina degrada la calidad de su corte y acorta significativamente la vida útil de su inversión.
El factor más crítico en la longevidad de cualquier sistema de corte es la calidad del aire comprimido que se le suministra. Cuando el aire entra en la herramienta, se somete a una energía eléctrica extrema, transformándose en el cuarto estado de la materia. Si el aire comprimido contiene humedad, partículas de aceite o exceso de polvo del taller, la dinámica física del arco se ve gravemente comprometida.
La humedad hace que las moléculas de agua se descompongan en hidrógeno y oxígeno cuando se exponen al arco eléctrico. Este exceso de oxígeno provoca una oxidación rápida y prematura del emisor de hafnio. Cuando el hafnio se perfora y se degrada demasiado rápido, el arco se vuelve inestable, lo que provoca cortes en ángulo. La implementación de un sistema de filtración de aire de múltiples etapas, que incluya un filtro de partículas, un filtro coalescente para aceite y un secador desecante exclusivo, es absolutamente obligatorio para una fabricación seria.
La mecánica interna se basa en una serie de roscas mecanizadas con precisión y juntas tóricas de goma para mantener un sello estricto y hermético. Durante el funcionamiento, el aire se canaliza a presiones que normalmente oscilan entre 65 y 75 PSI. Incluso una fuga microscópica puede alterar la dinámica de remolino del gas.
El mantenimiento de rutina siempre debe incluir la inspección cuidadosa de todas las juntas tóricas y conexiones roscadas cada vez que cambie las puntas. El polvo metálico fino del proceso de corte se acumula fácilmente en las roscas de la copa de retención. Utilice un cepillo de cerdas suaves para eliminar la suciedad y aplique una capa muy ligera de grasa dieléctrica de silicona no conductora a las juntas tóricas para evitar que se sequen y se agrieten.
Sirviendo como la herramienta intermedia definitiva, el sistema de 60 amperios corta acero estructural grueso con notable facilidad y al mismo tiempo ofrece el control preciso necesario para metales delicados y delgados. Es el puente perfecto entre las limitaciones de los equipos para aficionados y las excesivas demandas de energía de la maquinaria industrial pesada.
Al combinar esta herramienta versátil con aire limpio y seco y consumibles mantenidos meticulosamente, garantiza resultados consistentes y de nivel profesional en cada proyecto. Si está listo para actualizar las capacidades de su taller, eliminar los problemas de EMI y experimentar la eficiencia de cortes más rápidos y limpios, explore el equipo de nivel profesional y las opciones de reemplazo estandarizadas disponibles en Starex Weld para adaptarse perfectamente a su carga de trabajo de fabricación diaria.
Sí, generalmente puede utilizar un cable de 60 A en una máquina de 45 A o 50 A, siempre que las conexiones físicas (como un enchufe europeo/central) sean compatibles. La designación 60A indica el umbral máximo de funcionamiento seguro del equipo. Ejecutarlo a 50 amperios es realmente muy beneficioso; mantiene el cabezal más fresco, reduce el estrés térmico en los componentes internos y extiende notablemente la vida útil de las piezas de desgaste.
Normalmente, esta configuración requiere una presión de aire dinámica de entre 65 y 75 PSI (aproximadamente 4,5 a 5,0 bar) mientras el aire fluye activamente. Es crucial medir esta presión dinámicamente (durante un ciclo de purga de gas) en lugar de estáticamente. Si la presión cae demasiado durante la operación, el arco carecerá de la velocidad necesaria para eliminar el metal fundido de la ranura y es probable que la boquilla se derrita. Consulte siempre el manual de su máquina específica para una calibración precisa.
El corte por arrastre (apoyar la punta directamente sobre la pieza de trabajo) es posible, pero solo si se utiliza un consumible de protección contra arrastre especializado. Este sistema funciona con un amperaje lo suficientemente alto como para que arrastrar una boquilla de cobre expuesta directamente sobre el metal provoque un "doble arco". Este fenómeno destructivo obliga a la corriente eléctrica a formar un arco desde el electrodo a la boquilla y luego al metal, arruinando instantáneamente el orificio. Sin un protector de arrastre, debe mantener una distancia de separación manual de aproximadamente 1/16" a 1/8" (1,5 mm a 3 mm).
Un corte en ángulo o biselado casi siempre es causado por consumibles desgastados o dañados. Si el orificio central preciso de la boquilla de cobre se sale, se deforma o se obstruye con salpicaduras fundidas, la corriente de plasma saldrá en ángulo. Además, si el anillo giratorio está agrietado o obstruido con suciedad, el vórtice de aire no centrará el arco correctamente. Reemplace la boquilla y el electrodo, verifique el anillo giratorio y asegúrese de que su antorcha esté perfectamente perpendicular a la pieza de trabajo.
A diferencia de los electrodos y boquillas, que se consumen regularmente, el anillo de turbulencia no está expuesto a arcos eléctricos directos. Sin embargo, está sujeto a altas temperaturas y aire presurizado. Debe inspeccionarlo cada vez que cambie las puntas de corte. Busque grietas microscópicas, bordes derretidos u orificios de aire obstruidos. Como regla general de taller, reemplace el anillo de turbulencia cada 10 a 15 cambios de electrodo para garantizar que el vórtice de aire permanezca perfectamente equilibrado y restringido.