
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-16 Origen:Sitio


Imagínese pasar medio turno colocando un cordón de apariencia impecable en una junta de tubería 6G de alta presión, solo para que el inspector de pruebas no destructivas (NDT) lo marque por grietas debajo del cordón a la mañana siguiente. ¿Estás cansado de las pruebas de rayos X fallidas y de la interminable y sucia tarea de volver a trabajar? Ciertamente no eres el único que enfrenta esto.
En la fabricación estructural y de recipientes a presión, la humedad ambiental arruina las barras con bajo contenido de hidrógeno increíblemente rápido. Incluso un par de horas expuesto a una mañana húmeda pueden comprometer la integridad química del fundente. Afortunadamente, un secador de varillas de soldadura del tamaño adecuado actúa como su principal línea de defensa contra la contaminación atmosférica. Previene costosos defectos estructurales mucho antes de que se genere un arco.
Sin embargo, comprar el equipo adecuado requiere algo más que agarrar una caja de metal que se calienta. Debe hacer coincidir cuidadosamente las capacidades térmicas y la capacidad de retención de la unidad con la tasa de combustión diaria específica de su tripulación. En esta guía completa, aprenderá exactamente qué especificaciones se requieren para mantener sus consumibles en óptimas condiciones y sus soldaduras estrictamente cumpliendo con el código.
La humedad es el enemigo: incluso un breve período de exposición atmosférica puede arruinar los electrodos con bajo contenido de hidrógeno (como el E7018), lo que provoca costosos defectos de soldadura estructurales.
Almacenamiento frente a nuevo secado: Necesita rangos de temperatura completamente diferentes dependiendo de si simplemente está manteniendo la sequedad de fábrica (mantenimiento/almacenamiento) o restaurando agresivamente varillas comprometidas por la humedad (nuevo secado/rehorneado).
La capacidad importa: elegir entre una unidad móvil pequeña (de 10 a 20 libras) y un horno estacionario enorme (más de 400 libras) depende completamente del tamaño de su equipo, la ubicación del lugar de trabajo y el consumo diario de consumibles.
El cumplimiento es crucial: seguir los estándares AWS y ASME para la gestión de consumibles no es negociable para aplicaciones de recipientes a presión y acero estructural.
Comprender exactamente cómo se degradan los electrodos no es sólo una teoría: es una realidad operativa crítica para cualquier taller fab o plataforma móvil. Un horno de varillas exclusivo es absolutamente fundamental para mantener la integridad metalúrgica del baño de soldadura.
El recubrimiento fundente de los electrodos de soldadura por arco metálico protegido (SMAW) es altamente higroscópico. Aspira activamente la humedad del aire como una esponja. Cuando se consume un electrodo contaminado con humedad, el intenso calor del arco de soldadura descompone violentamente las moléculas de agua atrapadas (H₂O) en hidrógeno y oxígeno.
En consecuencia, el gas hidrógeno se disuelve directamente en el metal de soldadura fundido. A medida que la unión se enfría y solidifica, el hidrógeno intenta salir a la fuerza. Si queda atrapado en el metal que se solidifica o en la zona afectada por el calor (ZAT), crea una tensión interna masiva. Este fenómeno conduce al craqueo debajo del cordón, universalmente conocido como craqueo inducido por hidrógeno (HIC) o craqueo en frío. Además, el gas que se escapa puede dejar huecos, lo que provoca una porosidad grave. Ambos defectos destruyen la resistencia a la tracción de la unión y garantizan una evaluación no destructiva fallida.
La función principal de los equipos de secado es crear un microambiente controlado que detenga por completo la absorción de humedad. Al mantener una temperatura ambiente elevada y continua, la cámara evita la condensación y mantiene el revestimiento fundente bloqueado en el nivel de humedad especificado de fábrica.
Invertir en una gestión adecuada de los consumibles se correlaciona directamente con enormes ahorros en costes operativos. Cuando los electrodos se dejan expuestos a la atmósfera más allá de sus límites especificados, deben someterse a un largo proceso de rehorneado que consume mucha energía o deben tirarse a la basura. Más importante aún, el uso de varillas comprometidas conduce a soldaduras defectuosas que requieren tediosos cortes de arco, rectificado y nueva soldadura. Al utilizar un almacenamiento térmico confiable, las instalaciones de fabricación minimizan el desperdicio de consumibles y reducen drásticamente las horas de mano de obra dedicadas al retrabajo.
Un punto frecuente de confusión que veo en los talleres es mezclar el mantenimiento (almacenamiento) y el rehorneado (nuevo secado). Estos dos procesos requieren perfiles térmicos muy diferentes y sirven para propósitos completamente diferentes. Seleccionar la temperatura incorrecta puede no eliminar la humedad profundamente incrustada o destruir permanentemente el electrodo.
Los hornos de conservación están diseñados para un propósito muy específico: mantener secas las varillas nuevas y no contaminadas inmediatamente después de abrir su lata de fábrica herméticamente sellada.
Para electrodos estándar de bajo hidrógeno, la temperatura de mantenimiento requerida generalmente varía de 250 °F a 300 °F (120 °C a 150 °C). A esta temperatura, el aire ambiente dentro de la cámara permanece muy por encima del punto de rocío. Es fundamental comprender que los hornos de mantenimiento no poseen la capacidad térmica para eliminar la humedad una vez que se empapa la varilla. Por ejemplo, si un soldador deja un puñado de E7018 en el portón trasero de un camión durante un turno húmedo de la mañana, arrojarlos nuevamente a un horno de mantenimiento a 250 °F esa tarde no los salvará.
Por el contrario, cuando los electrodos han estado expuestos a la atmósfera durante más tiempo del que permiten los códigos industriales, deben reacondicionarse rigurosamente. Estas unidades de redesecamiento funcionan a temperaturas significativamente más altas, que generalmente oscilan entre 500 °F y 800 °F (260 °C y 425 °C), dependiendo de la composición exacta del fundente.
El nuevo secado a alta temperatura literalmente elimina la humedad profundamente absorbida del fundente, restaurando sus características de bajo contenido de hidrógeno. Sin embargo, este proceso debe ejecutarse con precisión. Las varillas para hornear a temperaturas que excedan las recomendaciones del fabricante destruirán los aglutinantes químicos dentro del fundente. Si esos aglutinantes fallan, el fundente se vuelve quebradizo, se desprende del cable central y deja el electrodo completamente inútil.
Tipo de electrodo | Ejemplos de clasificación | Temperatura de mantenimiento/almacenamiento | Temperatura de secado/rehorneado |
|---|---|---|---|
Bajo en hidrógeno (acero dulce) | E7018, E7016, E8018 | 250°F - 300°F (120°C - 150°C) | 500°F - 800°F (260°C - 425°C) durante 1-2 horas |
Acero inoxidable | E308L, E309L, E316L | 200°F - 250°F (95°C - 120°C) | 400°F - 600°F (205°C - 315°C) durante 1-2 horas |
celulósico | E6010, E6011 | NO ALMACENAR EN EL HORNO | NO VOLVER A SECAR |
Advertencia sobre las varillas celulósicas: Es imperativo recordar que los electrodos celulósicos dependen de un contenido de humedad interno específico para generar su agresivo gas protector y sus características de penetración profunda. Hornearlos destruye la estabilidad del arco.
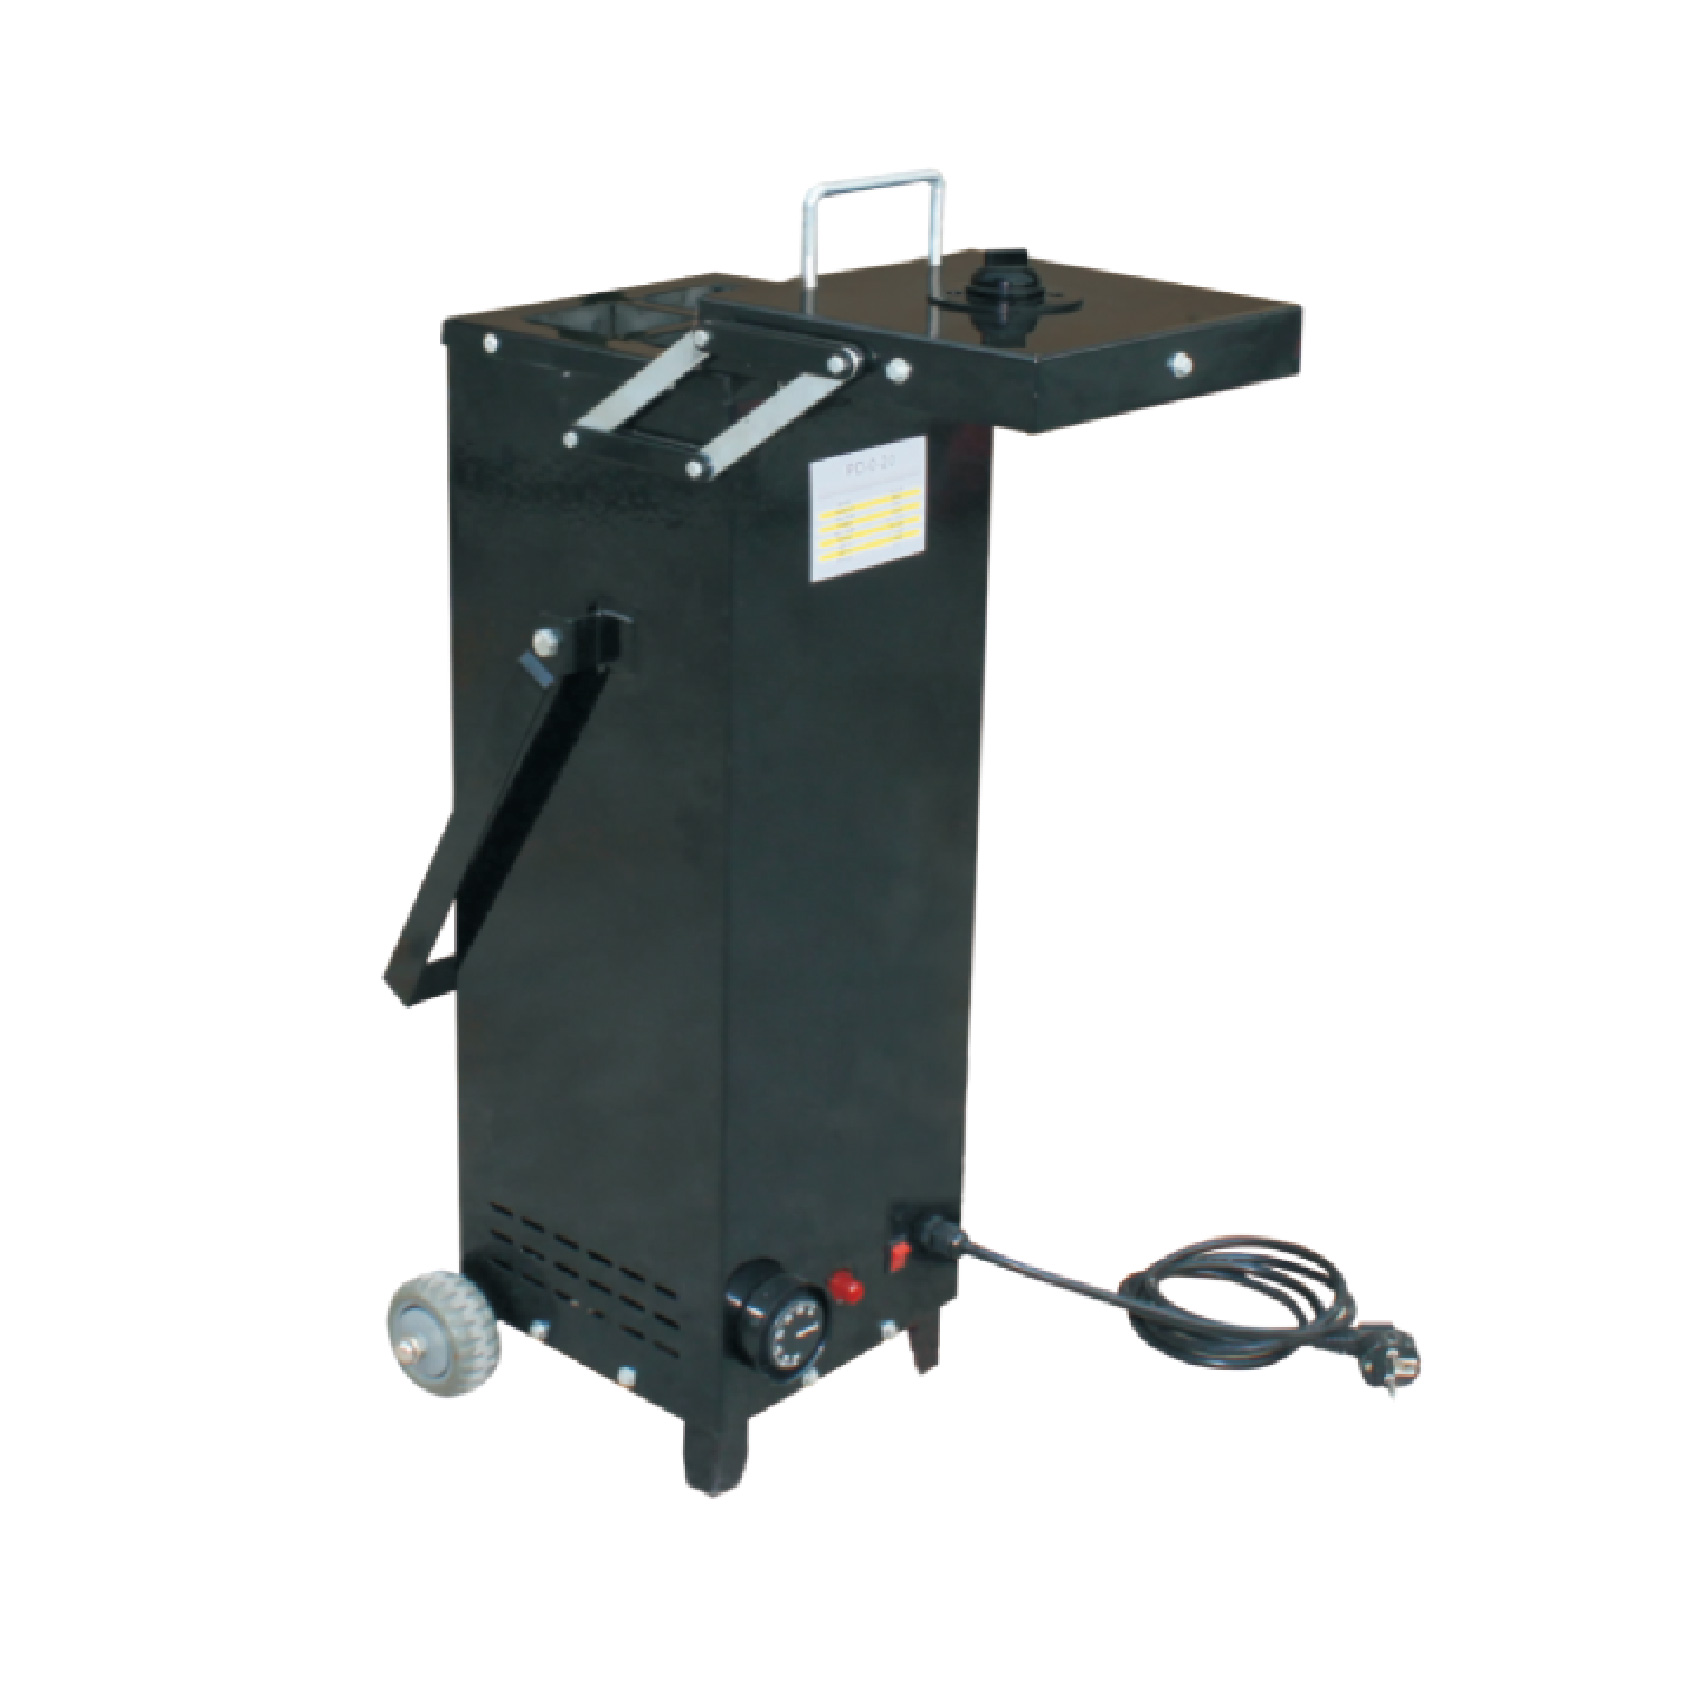
Desde un punto de vista puramente logístico, la capacidad dicta su flujo de trabajo. La compra de una unidad de tamaño insuficiente genera frustrantes cuellos de botella mientras los soldadores esperan varillas nuevas, mientras que una unidad de gran tamaño desperdicia espacio y energía eléctrica.
Las unidades móviles son los verdaderos caballos de batalla de las operaciones de campo. Diseñado para contener entre 10 y 20 libras (aproximadamente 5 a 10 kg) de electrodos, un horno de electrodos portátil es perfecto para equipos de tuberías, equipos de reparación móviles y herreros que atornillan acero estructural.
Su característica distintiva es la movilidad robusta. Son livianos, están equipados con asas de transporte resistentes y están diseñados para resistir las inevitables caídas y golpes del transporte en el lugar de trabajo. Muchos de estos modelos de campo cuentan con capacidades de alimentación dual CA/CC, lo que permite a los operadores conectarlos directamente a la alimentación auxiliar de una máquina de soldar impulsada por motor. Una capacidad de 10 a 20 libras generalmente contiene suficiente material consumible para sostener a un soldador durante un turno estándar sin requerir una larga caminata de regreso a la cuna central de herramientas.
Para talleres de fabricación pequeños y medianos, talleres de reparación de automóviles y escuelas de formación profesional, los modelos de mesa (con capacidad para 50 a 150 libras) ofrecen el equilibrio ideal. Son estacionarios pero pueden reubicarse con relativa facilidad si cambia la distribución de la tienda. Una unidad de tamaño mediano soporta cómodamente a un equipo de dos a cuatro soldadores que tiran de las varillas continuamente durante todo el día.
La industria pesada, la construcción naval y los grandes fabricantes de acero estructural requieren soluciones masivas de almacenamiento a granel. Los hornos de piso de gran capacidad están diseñados para contener entre 400 y más de 1000 libras de electrodos de soldadura. Estas unidades sirven como elementos permanentes en el taller. Debido a su gran tamaño y su inmenso peso cargado, estas unidades industriales generalmente se construyen con ranuras para montacargas en la base para un posicionamiento seguro.
En los últimos años, la industria de la fabricación ha experimentado un cambio masivo hacia un control de calidad y una trazabilidad digital más estrictos. A medida que las demandas de ingeniería presionan por aceros de mayor resistencia, que son exponencialmente más susceptibles al craqueo por hidrógeno, la tolerancia a una mala gestión de los consumibles ha desaparecido por completo.
Estamos viendo una clara tendencia en la que los principales contratistas y organismos de auditoría se están alejando de los diales analógicos básicos. Hoy en día, las instalaciones industriales modernas exigen cada vez más equipos con capacidades integradas de registro de datos y controladores proporcionales-integrales-derivativos (PID) programables. Esta automatización avanzada permite a los gerentes de control de calidad obtener gráficos históricos de temperatura, demostrando definitivamente a los auditores externos que un lote específico de varillas se mantuvo dentro de los parámetros exactos del código las 24 horas del día, los 7 días de la semana. Además, el mercado tiende fuertemente hacia diseños altamente aislados y energéticamente eficientes que reducen el consumo de energía y al mismo tiempo mantienen la carcasa exterior fría al tacto, lo que mejora drásticamente la seguridad en el taller.
En entornos de soldadura profesional, particularmente aquellos que involucran acero estructural o recipientes a presión, la gestión térmica no es sólo una mejor práctica: es una ley estricta. Es obligatorio cumplir con los estándares establecidos por la Sociedad Estadounidense de Soldadura (AWS D1.1) y la Sociedad Estadounidense de Ingenieros Mecánicos (ASME Sección IX).
Los códigos describen parámetros muy específicos para el manejo de electrodos con bajo contenido de hidrógeno. Una vez que se abre un recipiente herméticamente sellado de E7018, las varillas deben pasar inmediatamente a un entorno de almacenamiento que funcione a un mínimo de 250 °F (120 °C).
Si se retira una varilla de ese ambiente calentado, comienza un estricto "reloj de exposición". En condiciones atmosféricas estándar, a un electrodo E7018 normalmente se le permite un tiempo máximo de exposición de solo 4 horas. En ambientes con alta humedad relativa, esta ventana permitida se reduce significativamente. Si el electrodo no se consume a tiempo, se debe devolver para un ciclo de horneado documentado antes de que pueda tocar legalmente una junta estructural.
El cumplimiento es la base absoluta del aseguramiento de la calidad. En los sitios de trabajo comerciales, los inspectores de soldadura certificados (CWI) externos auditan de forma rutinaria sus prácticas de almacenamiento de electrodos de soldadura . Verificarán que el equipo esté encendido, funcionando a la temperatura correcta y que los termómetros internos estén correctamente calibrados. El incumplimiento de mantener un almacenamiento que cumpla con las normas generalmente resulta en que un inspector emita un Informe de no conformidad (NCR). Esto conlleva la interrupción de la producción, el desbaste obligatorio de todas las soldaduras realizadas con varillas no verificadas y graves sanciones económicas.
Al evaluar equipos para sus instalaciones o plataforma móvil, es fundamental mirar más allá de la capacidad básica. Debe evaluar los componentes de hardware que dictan la longevidad, la eficiencia térmica y la capacidad de la unidad para sobrevivir en un entorno industrial hostil.
El termostato es el cerebro de la operación. Los termostatos analógicos utilizan una tira bimetálica o un mecanismo de tubo capilar para regular el calor. Estos son muy valorados en la tierra y el barro. Debido a que carecen de microprocesadores sensibles, los controles analógicos son altamente resistentes a las intensas vibraciones de una plataforma de soldadura diésel y al polvo de una amoladora en suspensión en el aire. Sin embargo, normalmente ofrecen una variación de temperatura más amplia (±10°F a ±20°F).
Los controladores digitales, por otro lado, ofrecen una precisión milimétrica. Un termostato digital utiliza un termopar para monitorear las temperaturas internas y ajusta los elementos calefactores con precisión, a menudo manteniendo el ambiente dentro de ±2 °F del punto de ajuste. Este nivel de precisión es prácticamente obligatorio para la fabricación de recipientes aeroespaciales, nucleares y de alta presión.
La eficiencia térmica determina cuánta energía consume la unidad y qué tan seguro es para los operadores rozarla. Al revisar las especificaciones, busque unidades aisladas con 1,5 a 2 pulgadas de fibra de vidrio o lana mineral de alta densidad. Esto garantiza que incluso cuando el núcleo interno alcance los 800 °F, la capa exterior permanezca relativamente fría, evitando riesgos de quemaduras graves.
La arquitectura interna es una característica que con frecuencia se pasa por alto. Simplemente arrojar diferentes tipos de varillas de soldadura en una sola cámara abierta es una práctica terrible que conduce a la contaminación cruzada. Los estantes internos permiten un flujo de aire por convección adecuado, lo que garantiza que las varillas en el centro de la pila realmente alcancen la temperatura objetivo. En concreto, los divisores internos son esenciales. Almacenar los E7018 de acero dulce en el mismo espacio indiviso que las varillas de acero inoxidable 316L puede provocar una mezcla accidental. Si un soldador toma por error la varilla equivocada de un pilote mixto, la soldadura resultante sufrirá corrosión galvánica y finalmente fallará.
Adquirir el hardware adecuado es sólo el primer paso. Para proteger verdaderamente sus piezas soldadas, su equipo debe implementar estrictos procedimientos operativos estándar (POE) en el piso. Ni siquiera la tecnología más avanzada puede compensar el manejo inadecuado de un soldador.
La gestión de inventario es fundamental. Los electrodos de soldadura no tienen una vida útil infinita una vez retirados de su embalaje original. Para mitigar la degradación, las instalaciones de fabricación deben implementar el método primero en entrar, primero en salir (FIFO). Los operadores deben separar físicamente las varillas viejas de las nuevas utilizando los divisores internos del horno. Los soldadores deben estar capacitados explícitamente para sacar primero de la sección designada "más antigua", evitando un escenario en el que las varillas más viejas permanezcan cocinándose en el fondo de la pila durante meses.
Otro aspecto crucial es comprender los límites estrictos del proceso de rehorneado. El recubrimiento de fundente químico contiene aglutinantes de silicato específicos que sujetan los minerales y aleaciones en polvo al núcleo del alambre. Someter la varilla a temperaturas extremas de secado somete a tensión severa estos aglutinantes químicos.
Los códigos de la industria generalmente estipulan que un electrodo muy expuesto sólo se puede volver a hornear un máximo de una o dos veces. Si se hornean repetidamente, los silicatos cristalizarán. El fundente se volverá quebradizo y se desprenderá durante la manipulación. Por lo tanto, es obligatorio realizar un seguimiento de los ciclos de secado. Si las varillas exceden su límite de exposición atmosférica por segunda vez, deséchelas. El coste de desechar unos cuantos kilos de electrodos comprometidos es infinitamente menor que el coste laboral de sacar una soldadura agrietada.
La elección del equipo adecuado depende en última instancia de su consumo diario de consumibles, su entorno de trabajo y el rigor de los códigos con los que está soldando. Debe cumplir cuidadosamente con sus requisitos de temperatura específicos, entendiendo la gran diferencia entre simplemente sostener varillas frescas y volver a hornear con fuerza las comprometidas.
Invertir en un horno de secado de electrodos exclusivo protege la calidad general de su soldadura, garantiza un estricto cumplimiento normativo y le ahorra a su empresa tiempo y dinero valiosos al eliminar el retrabajo. Evite defectos costosos y mantenga su reputación profesional tomándose en serio el control de la humedad.
¿Listo para mejorar el control de calidad de su tienda? Explore el catálogo completo de unidades estacionarias y portátiles en Starex Weld hoy para encontrar la capacidad exacta y las especificaciones térmicas necesarias para su próximo gran proyecto de fabricación.
Los electrodos deben colocarse en un ambiente de retención inmediatamente después de romperse el sello hermético de fábrica. El objetivo de una unidad de retención (que funciona entre 250 °F y 300 °F) es preventivo; En primer lugar, evita que el fundente absorba la humedad ambiental. Si deja las varillas en un banco de trabajo durante varios días, absorberán una cantidad significativa de agua atmosférica. Si bien se pueden secar más tarde, hacerlo requiere una unidad de horneado especializada de alta temperatura (que funcione entre 500 °F y 800 °F). Una unidad de retención estándar no genera suficiente calor para hervir la humedad profundamente absorbida. La prevención es siempre más eficaz y segura que la restauración.
Sí, hornear demasiado es un error operativo grave. Hornear electrodos a temperaturas superiores a las especificaciones del fabricante, o dejarlos en un ciclo de horneado a alta temperatura durante demasiadas horas, destruirá permanentemente la varilla. El calor extremo descompone los aglutinantes químicos (silicatos de sodio o potasio) dentro del fundente. Cuando esto sucede, el fundente se vuelve excesivamente seco y quebradizo, lo que hace que se desprenda del cable central durante la manipulación o al iniciar un arco. Consulte siempre la hoja de datos del fabricante del metal de aportación específico para conocer los límites de temperatura exactos.
No todos los metales de aportación requieren almacenamiento térmico; de hecho, algunos quedan arruinados por ello. Los electrodos celulósicos, como E6010 y E6011, están diseñados con un fundente a base de papel que requiere explícitamente un contenido de humedad específico (generalmente entre 3% y 7%) para funcionar. Esta humedad interna se vaporiza durante la soldadura para crear el gas protector necesario y el arco contundente y excavador característico de estas varillas. Colocar varillas de celulosa en un ambiente calentado las secará por completo, lo que dará como resultado un arco débil e inestable y una penetración deficiente. Además, el alambre MIG sólido y los metales de relleno TIG desnudos carecen de un recubrimiento fundente y, por lo tanto, no absorben la humedad de una manera que requiera gestión térmica.
El uso de un aparato de cocina para varillas de soldadura industriales es ineficaz y muy peligroso. Los electrodomésticos carecen del aislamiento resistente, los controladores PID de temperatura precisos y los sistemas de ventilación específicos necesarios para eliminar la humedad industrial de manera consistente y segura. Más importante aún, es un grave peligro para la salud. El fundente de los electrodos de soldadura contiene productos químicos industriales complejos, polvos metálicos y silicatos. Calentar estos materiales libera humos y gases químicos que contaminarán el interior del aparato. La cocción de metales de aportación industriales en el mismo entorno utilizado para la preparación de alimentos plantea un riesgo toxicológico directo para la salud humana.